Программа определения межосевого расстояния равноудаленных отверстий от центра детали.
Паспорт станка поперечно-строгального модели 7М37.
Дефекты лазерной резки металла и способы их устранения.
Качественная поверхность реза получается в результате правильно выбранных технологических параметров процесса резки, а также точной настройки и исправной работы оптической системы лазерного станка.
В случае отклонения, каких либо параметров от нормы или некорректной работы оборудования на деталях появляются различные дефекты. В данной статье мы перечислим основные дефекты, возникающие в процессе лазерной резки, а также рассмотрим возможные решения по их устранению.
Образование грата и шлака на нижней части детали является наиболее распространенным дефектом, возникающим в процессе лазерной резки. Шлак это окислы расплавленного металла образованные в процессе резки и застывшие на краях образованной кромки. Шлак возникает в случае использования во время резки рабочих газов содержащих кислород (воздух, кислород).
При определенных условиях полностью исключить шлак удается не всегда, однако его выраженность можно снизить до минимума. Грат это застывшие подтёки и наплывы расплавленного металла, который по каким-либо причинам не удалось удалить из зоны резания (см. рис.1а). Причинами образования грата могут быть, как и неполадки или дефекты в режущей головке станка, так и нарушения технологических параметров резки.
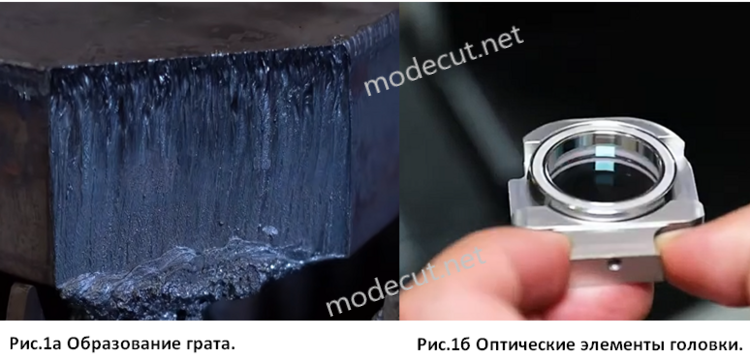
Контроль исправности режущей головки необходимо начать с проверки состояния защитного стекла и фокусирующей линзы (см. рис.1б). Наличие грязи или прогара на линзе или защитном стекле значительно снижает мощность лазерного излучения, в результате чего может образовываться на кромке грат. Также важно проверить правильность установленного сопла, от которого зависит подача рабочего газа в зону обработки.
Используемое сопло должно иметь нужный диаметр отверстия и конструктивно подходить к типу рабочего газа. В случае, когда при резке одна из сторон разреза покрывается сильным гратом, то это признак неправильного центрирования лазерного луча относительно центра сопла. Даже небольшое смещение луча от центра нарушает равномерность газового потока, вследствие чего рабочий газ полностью не выдувает расплав с одной из сторон реза. Устраняется такой дефект простой регулировкой соосности прямо на режущей головке станка.
К технологическим параметрам, влияющим на образование грата можно отнести: неправильную заданную скорость резки, недостаточное давление газа и неправильное положение фокуса. Для получения качественного реза скорость резания должна быть оптимальна относительно мощности лазерного излучения. При низкой скорости резки металл сильно нагревается, а зона расплава увеличивается, и становиться слишком большой. Рабочий газ при этом не удаляет весь расплав, который в виде наплывов и капель застывает на кромке материала, образуя грат.
Слишком высокая скорость резки также приводит к формированию грата. При большой скорости лазерный луч не успевает равномерно прогреть металл по всему сечению. В результате чего рабочий газ не сможет выдуть часть расплава, который застынет на кромке заготовки.
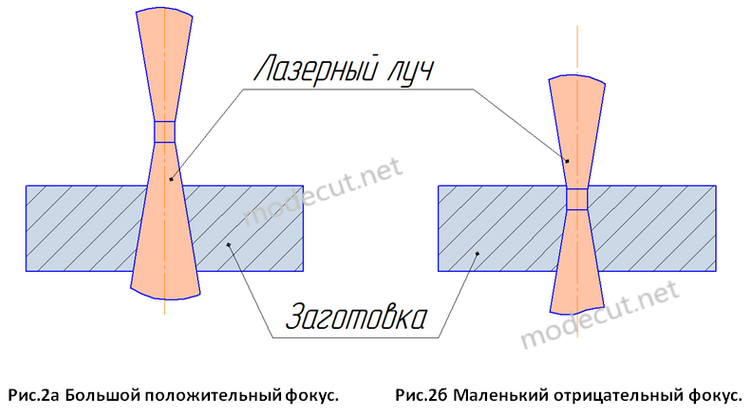
Слишком низкое давление рабочего газа не обеспечивает полное удаление расплава из зоны резки и является причиной образования грата. Неправильное положение фокуса также приводит к образованию грата. При резке углеродистой стали в среде кислорода слишком высокий положительный фокус, приводит к увеличению пятна фокуса и снижению количества тепловой энергии необходимой для расплава металла (см. рис.2а).
Тепловая энергия, полученная в результате окисления стали полностью не компенсирует недостаточное количество теплоты, полученного от лазерного луча. В результате чего расплав полностью не будет выдуваться из зоны резания, образуя капельки грата. При резке, например, нержавеющей стали в среде воздуха или азота слишком малый отрицательный фокус, также приведет к образованию грата из-за недостаточной тепловой мощности в нижних слоях заготовки (см. рис.2б).
Увеличение отрицательного фокусного расстояния приводит к уменьшению пятна на нижней кромки материала и повышению тепловой мощности на этом участке. В результате чего металл эффективно расплавляется и легко удаляется из зоны резки.